

3D打印透明树脂工艺解析与汽车车灯/流体测试应用
一、 走进光学级增材:从“磨砂毛玻璃”到“光学晶透”的蜕变
在工业级3D打印的所有细分领域中,高透明度树脂成型一直被公认为工艺壁垒最高、后处理技术最苛刻的方向之一。
大众科普视点:
为什么普通的塑料通常是不透明的,而光学玻璃或透明有机玻璃(亚克力)却能透光?关键在于材料内部结构的均匀性以及表面的平整度。当光线照射到粗糙表面或微观晶界时,光线会发生无序的漫反射(散乱折射),在人眼看来就是白茫茫的磨砂状或乳白色。
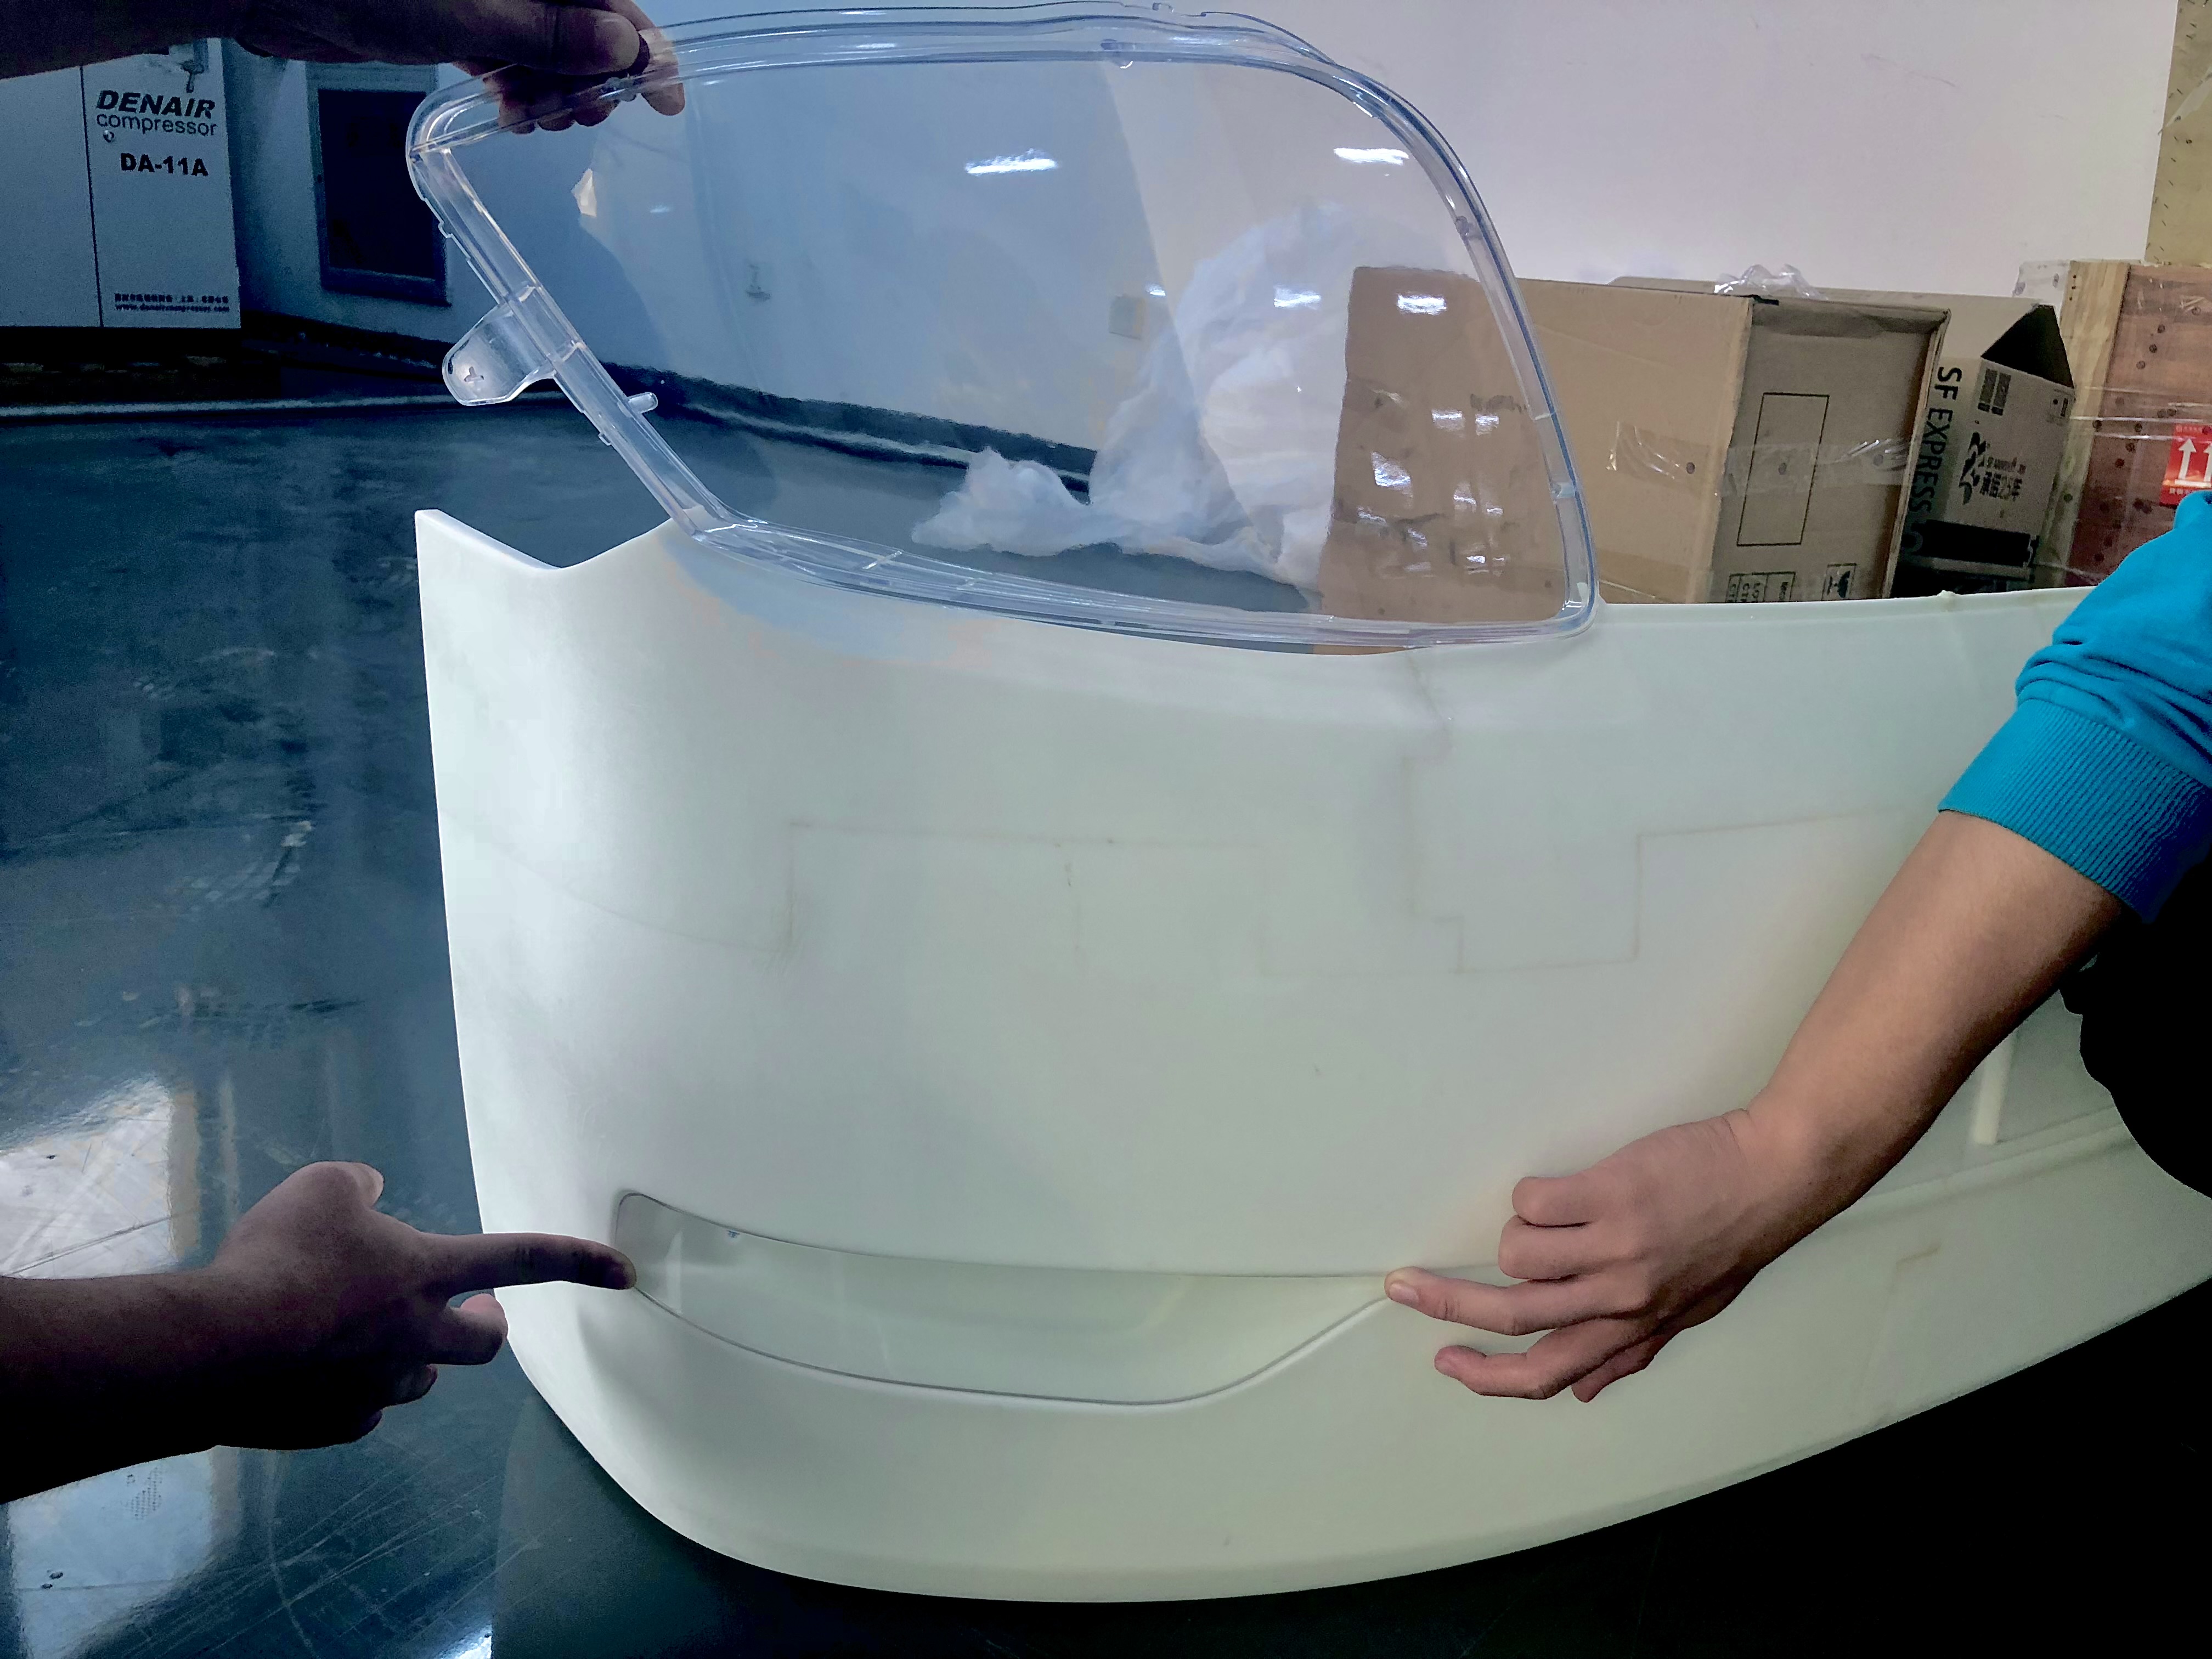
刚从工业级3D打印槽中打印取出的透明树脂零件,表面布满一层层微米级的“台阶纹(层纹)”,光线射入后被剧烈散射,呈现出半透明雾状;唯有通过严谨的微米级逐级物理研磨与光学光油填平,消除所有光线散射面,才能让工件呈现出如天然水晶般清澈透亮、近乎100%透光的质感。
在汽车工程、医疗器械、高端家电以及流体力学实验中,高透明零件不仅仅承担着“美学展示”的职责,更承载着配光光路验证、密闭内腔流体观察(PIV测试)、气蚀与气泡轨迹追踪等核心研发使命
二、 SLA高透成型机理与“光学后处理”全流程拆解
想要获得高透光率(Transmittance $\ge 90\%$)、低雾度(Haze)的高品质透明件,光有高精度设备远远不够,它是一门“3分打印、7分后处理”的综合工程:
1. 打印成型:激光微聚合
- 设备与材料: 采用355nm波长紫外激光工业级SLA设备,搭配特种低黄变、低收缩的环氧-丙烯酸杂合体系光敏树脂。
- 参数控制:切片层厚精确设定在0.05 mm ~ 0.08 mm,并在控制软件中针对激光能量输入进行补偿,防止微观局部过固化引起的材料热应力发黄。
2. 后固化与热应力释放
从液槽清洗干净后,零件在特定波长的UV固化箱中进行严格定时照射。过短会导致力学硬度不足,过长则会激发树脂分子链光老化导致基体变黄。
3. 七道纯手工“阶梯水磨”工艺
这是决定透明度的核心物理工序:
- 技师依序采用 技师依序采用400# 800# 1200# 1500# 2000# 2500# 3000#耐水砂纸,配合流动水或研磨油进行循环手工微打磨。
- 每一道砂纸都必须彻底抹平上一道砂纸留下的微观划痕,直到消除肉眼可见的所有打印层线与微小凹凸。
4. 无尘室纳米级表面涂覆(光油/UV罩光)
- 在十万级无尘喷涂车间内,喷涂一层厚度仅为数微米的高折射率双组份聚氨酯光学透明保护漆(Clear Coat)。
- 该涂层能够借助表面张力完美渗透并填平剩余的微观微孔,使零件表面折射率与树脂基体折射率高度契合,光线得以无损穿透。同时,该涂层还兼具阻隔紫外线、防止零件长期使用黄变老化的功效。
三、 汽车工业核心应用:车灯光学配光验证与光导管测试
现代智能网联汽车的前大灯、贯穿式尾灯、迎宾照地投影灯(DLP/ADB)对光学设计有着近乎严苛的公差要求:
- 全内反射(TIR)光导纤维/导光块验证
车灯内部复杂的导光条依靠“全内反射(Total Internal Reflection)”原理传导LED光源。传统钢模开模成本动辄几十万至上百万元,一旦内部齿条角度偏差1°,整套模具报废。
采用高透树脂3D打印,可在48小时内制造出符合光学级公差的导光条实物,装配LED板直接在暗室中进行配光照度测试,检测是否存在暗斑、漏光、光衰或明暗截止线散光。 - 双色/多色厚壁透镜试制
尾灯复杂的红红分色、熏黑、半透明乳白等多色集成外壳,可通过“透明3D打印 + 局部高精密遮蔽分色染色/喷涂”工艺快速交付实物手板,装配至实车进行外观造型评审(Design Review)。 - 灯壳气密性与动态振动耐久初验
完整打印的前后灯总成透明面罩,配合密封胶条与底座装配,可直接放入淋雨试验舱与高低温交变湿热箱进行防水防雾气动密封性验证。
四、流体力学核心应用:流道流动可视化与 PIV 粒子测速实验
在能源动力、航空航天、微流控芯片、储能液冷板等研发过程中,工程师不仅关心数据仿真,更需要“亲眼看到”液体或气体的真实运动轨迹:
1. 粒子图像测速技术(PIV)实验载体
在水洞或风洞实验中,科学家在透明流道中注入微米级荧光示踪粒子,通过脉冲激光片光源照射,高速相机在垂直方向记录粒子位移。3D打印透明树脂件这类实验提供了理想的透明光学窗口,其折射率 (n 2 1.51)与水(n 2 1.33)或硅油更接近,有效减小光学畸变。
2.气蚀(Cavitation)与死区可视化追踪
水泵叶轮与阀门管路:高速流动流体在弯头或狭窄缩径截面处压力骤降,易析出微小气泡形成气蚀空化。采用透明模型,研发人员能 3. 通过高速摄影机精准捕捉气泡产生、运动、溃灭的全过程。液冷流道均衡性测试:在动力电池液冷板或电机定子冷却夹套试制中,通过透明件注入染色流动液体,肉眼即可直观分辦出各并联支路中哪一路存在流速停滞“死区”,为CFD软件仿真提供实测标定。
五、专业研发必看:面向透明树脂的 DFAM 设计准则
在三维建模阶段,为了确保最终透明工件的成型质量与通透效果,建议研发团队遵循以下工程原则:
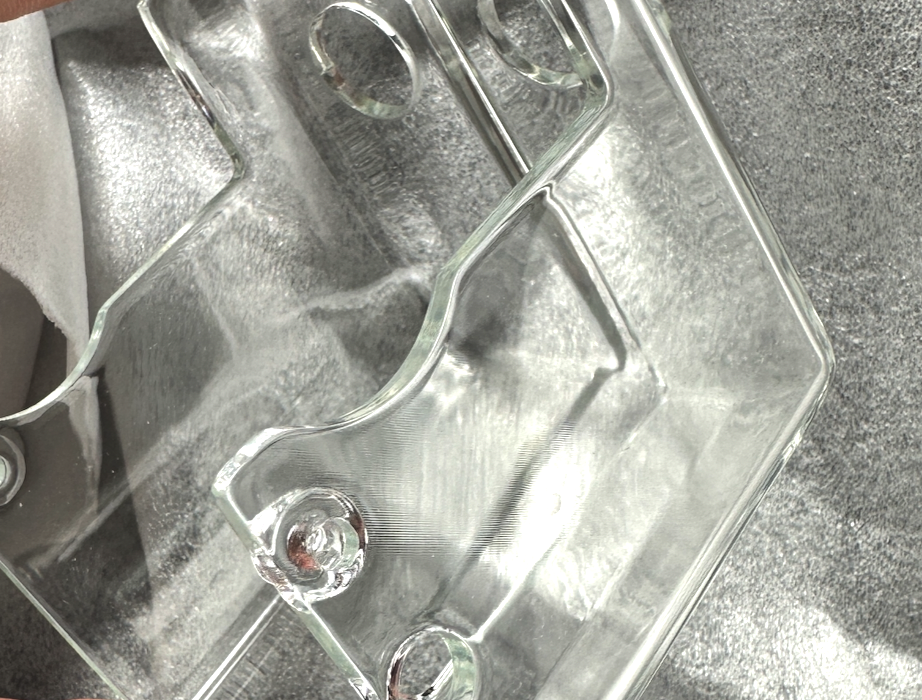
壁厚均匀性控制:推荐设计壁厚保持在2.0mm ~4.0mm。避免骤变的大厚实体积块(厚度>10mm 容易因光固化内部放热不均导致内部热应力微裂纹或泛黄),薄壁处不建议低于1.2mm。
管路内壁打磨可行性认知(关键!):手工水磨砂纸和喷枪无法触及封闭弯曲的深孔内部。若设计全封闭细长弯曲内流道,管道内壁将保留原始未打磨的微阶梯纹,注满水或油后液体折射率匹配虽能透光,但外部干态下内部为半透明磨砂状。
工程对策:复杂流道测试件建议采用剖分式设计(对开拼合结构),打磨抛光内表面后再涂胶封装;或采用真空硅胶复模专用的透明PU材料进行翻模注型。
拔模与减胶避空:尽量倒圆角(Fillet≥ R1.0mm),尖锐内直角容易造成光应力集中,并在后固化阶段诱发自发性微裂纹。
六、 常见透明零件制造工艺横向对比
| 评估指标 | 瑟克塞斯 工业级SLA高透树脂 | 传统 CNC 亚克力 (PMMA) 加工 | 传统 CNC 聚碳酸酯 (PC) | 硅胶真空复模透明PU (类PC) |
|---|---|---|---|---|
| 全透光率 (VLT) | 约 88% ~ 92%(光油后) | 约 92% ~ 93%(物理抛光) | 约 85% ~ 88%(蒸汽熏抛) | 约 87% ~ 90% |
| 折射率 (n_D) | 1.51 ~ 1.53 | 1.49 | 1.58 | 1.50 ~ 1.52 |
| 复杂异形与内腔 | 极佳(几乎无几何限制) | 差(受刀具路径与干涉制约) | 差(深腔无法下刀与抛光) | 优(需先制作3D打印母模) |
| 耐温极限 (HDT) | 约 55°C ~ 65°C | 约 85°C ~ 95°C | 约 125°C ~ 135°C | 约 75°C ~ 85°C |
| 经济批量与交付 | 1 ~ 10 件(24~48小时交货) | 1 ~ 5 件(编程装夹工时久) | 1 ~ 5 件(材料易开裂) |
5 ~ 50 套(均摊成本极优) |
七、 十余载深耕沉淀,瑟克塞斯打造光学级增材制造平台
高透树脂打印绝非普通的成型任务,它是材料学、光学与手工匠人技艺深度融合的结晶。
自2014年9月投身增材制造行业以来,青岛瑟克塞斯3D打印科技有限公司(skss3d.com) 积累了深厚的光学级零部件工艺工程经验:
- 严苛的洁净后处理车间: 依托青岛高新技术产业开发区智造基地,建设了专业级无尘打磨台与十万级洁净喷漆烘烤车间,配备经验丰富的专业后处理匠人团队,严格把控每道研磨工序,杜绝杂质点、流挂与气泡。
- 完整的光学与流体打样产线: 配备工业级SLA激光快速成型集群、高透树脂真空浇注复模产线、CNC精密后补偿雕刻设备,既能实现单件特急车灯透镜打样,亦可支撑50~200套小批量流体模型翻模交付。
- 前置工程评审与装配支持: 资深工程师一对一免费提供模型透光率优化评估,指导内腔倒角、预留密封圈卡槽、嵌入铜螺母等复杂机械配合,确保模型到手即装即测。
无论您正在攻克新一代智能车灯配光难关,还是验证复杂的航天流体与液冷热管理系统,瑟克塞斯始终以卓越的工艺标准,助您的三维创意晶莹呈现、精准落地!

